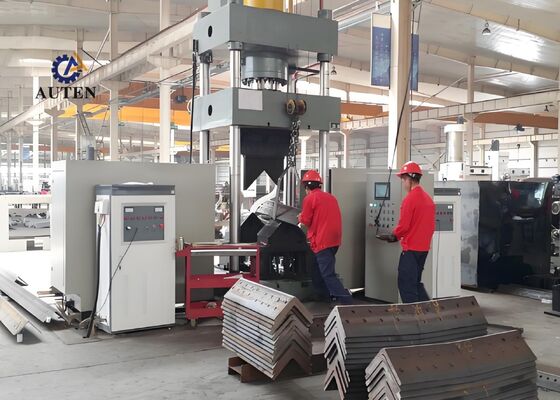
60 * 2KW công suất sưởi ấm CNC Angel thép uốn cong và máy sưởi 1300mm Max. chiều cao mở
Sản phẩm giới thiệu:
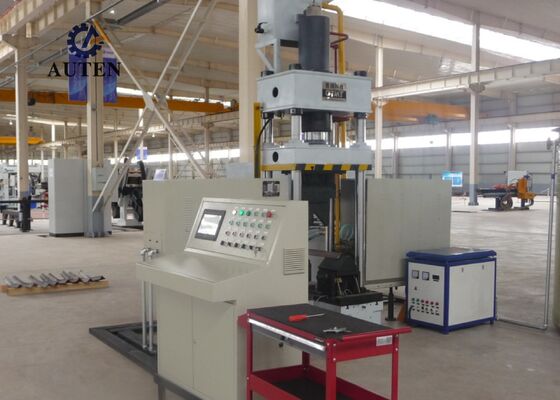
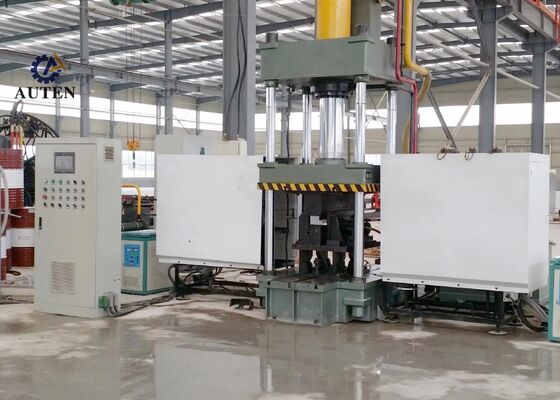
Hệ thống uốn cong nhiệt CNC được thiết kế chuyên nghiệp và trải qua thử nghiệm nhà máy toàn diện để đảm bảo uốn cong chính xác và đáng tin cậy của hồ sơ thép góc và tấm kim loại phẳng.Nó được phát triển đặc biệt để đáp ứng các yêu cầu sản xuất nghiêm ngặt của các ngành công nghiệp bao gồm sản xuất thép cấu trúc, sản xuất các thành phần cơ khí, và chế biến kim loại kiến trúc.Hệ thống đảm bảo rằng các tấm thép góc và tấm kim loại được chế biến phù hợp với các yêu cầu về kích thước và cấu trúc đòi hỏi khắt khe, hỗ trợ thực hiện hiệu quả và liền mạch các hoạt động sản xuất tiếp theo.
Các thông số sản phẩm:
| Mô hình |
HQ250-700 |
| Áp suất bể dầu (kN) |
1600 |
| Kích thước uốn cong bên ngoài hai mặt (đồi lên) (mm) |
L80*7~L250*32 |
| Độ uốn cong hai mặt ra ngoài cho các góc (°) |
30° |
| Phạm vi uốn cong đơn góc thép phía trước (mm) |
L80*7~L200*20 |
| Thép góc phía trước độ uốn đơn (°) |
20° |
| Độ dày tấm uốn cong (mm) |
2~16 |
| Độ rộng của tấm uốn cong (mm) |
700 |
| Độ uốn cong cho tấm (°) |
90° |
| Phạm vi góc mở và đóng (mm) |
L80*7~L200*16 |
| Cấp độ mở và đóng góc (°) |
16° |
| Động lực bể dầu (mm) |
800 |
| Tối cao mở(mm) |
1300 |
| Sức mạnh động cơ (kW) |
15 |
| Sức nóng(kW) |
60*2 |
| Trục CNC |
3 |
| Công suất bể dầu (L) |
630 |
| Kích thước tổng thể (m) |
3.5x4.5x4.1 |

Đặc điểm sản phẩm:
1Thiết bị được trang bị một hệ thống điều khiển dựa trên CNC và PLC tiên tiến với giao diện máy-người (HMI) màn hình cảm ứng trực quan.Nó cho phép cấu hình thuận tiện của các thông số xử lý, giám sát thời gian thực về tình trạng máy, và quản lý sản xuất hợp lý, cung cấp cho các nhà khai thác một môi trường hoạt động dễ tiếp cận, đáng tin cậy và hiệu quả.
2Máy sử dụng công nghệ sưởi ấm cảm ứng tần số siêu âm tiên tiến để cung cấp sưởi ấm nhanh chóng và đồng đều với hiệu quả năng lượng cao hơn và giảm tác động môi trường.Phương pháp sưởi ấm này hỗ trợ tăng năng lực sản xuất, chi phí hoạt động thấp hơn và tuân thủ các yêu cầu bảo vệ môi trường áp dụng.
3Thiết bị có một thiết kế hình thành tích hợp loại bỏ nhu cầu thay thế công cụ bổ sung và điều chỉnh thường xuyên chết. cấu hình hợp lý này làm giảm quy trình thiết lập,giảm thiểu thời gian chuẩn bị và cải thiện hiệu quả sản xuất tổng thể.
4Bằng cách kết hợp công nghệ điều khiển CNC chính xác, máy thực hiện chính xác uốn cong và hình thành các hoạt động với chất lượng nhất quán, chính xác kiểm soát kích thước,và kết quả xử lý lặp lại, đồng thời tăng năng suất sản xuất tổng thể.
5Hệ thống tích hợp một đơn vị điện thủy lực độc lập với một hệ thống điều khiển điện chuyên dụng, đảm bảo hoạt động thuận tiện, cải thiện an toàn hoạt động và hiệu suất máy đáng tin cậy.Cấu hình này phù hợp với sản xuất liên tục trong môi trường công nghiệp đòi hỏi.
6Trong chế độ cold-forming, máy chứa các hồ sơ thép góc lên đến L100 × L100 × 10 mm và hỗ trợ góc uốn tối đa 5 °. Trong phạm vi hoạt động được chỉ định,nó cho phép biến dạng vật liệu được kiểm soát và chính xác hình thành nhất quán.
7Trong điều kiện hoạt động tiêu chuẩn, chu kỳ ép lạnh mất khoảng 10 giây cho mỗi mảnh, trong khi uốn cong nhiệt thường mất khoảng 120 giây cho mỗi thành phần.Thời gian chu kỳ thực tế thay đổi tùy thuộc vào tính chất vật liệu và kích thước đồ đạc. Sự uốn cong nhiệt thường bắt đầu khi vật liệu đạt khoảng 800 ° C và thể hiện một sự xuất hiện nóng đỏ.Các thông số nhiệt và hình thành cụ thể nên được điều chỉnh để phù hợp với các đặc tính vật liệu và độ chính xác kích thước cần thiết.
8Đối với các hoạt động uốn cong nhiệt, người vận hành nhập các tham số xử lý cần thiết và bắt đầu chu kỳ tự động bằng cách sử dụng nút điều khiển hoặc công tắc bàn chân.Máy sau đó thực hiện trình tự được lập trình, bao gồm việc đưa đồ làm việc vào vùng sưởi ấm, sưởi ấm cảm ứng, rút bộ sưởi ấm tự động, kẹp và ép thủy lực, nâng ram và xả đồ làm xong.
9Trong các hoạt động kết hợp nén nhiệt và nén lạnh, chu kỳ sản xuất có thể được bắt đầu sau khi các thông số cần thiết đã được cấu hình.ram thủy lực không cần phải hoàn toàn quay lại vị trí ban đầu của nóThay vào đó, đệm ép dưới tự động tăng lên để tạo ra một khoảng trống 100 mm, tạo điều kiện thuận tiện cho việc loại bỏ mảnh hoàn thành.Chuỗi tối ưu hóa này làm giảm thời gian chu kỳ và tiếp tục cải thiện hiệu quả sản xuất tổng thể.
Các mẫu thử nghiệm này, được sản xuất bằng cách sử dụng các thiết bị đâm, cắt và đánh dấu thép góc,phù hợp với các thông số kỹ thuật tiêu chuẩn và các tham số chế biến thường được sử dụng trong sản xuất tháp thép gócHọ cung cấp cho khách hàng các mảnh làm việc tham khảo thực tế để đánh giá chất lượng gia công, độ chính xác kích thước và chế tạo.Các chỉ số đo lường này giúp chứng minh khả năng của thiết bị để đáp ứng các yêu cầu sản xuất đòi hỏi của tháp thép góc chế tạo.
Trong việc xây dựng đường truyền cực cao (UHV), các tháp truyền phải chịu được điều kiện môi trường khó khăn và tải trọng cấu trúc đáng kể.Thiết bị đóng một vai trò quan trọng trong việc sản xuất các thành phần thép góc tạo thành các cấu trúc chịu tải chính của thápNó thực hiện các hoạt động khoan và đâm đáng tin cậy trên các thành phần thép góc được sử dụng trong thân tháp, cánh tay chéo và các phần cấu trúc quan trọng khác,giúp đạt được kích thước chính xác và tính toàn vẹn cấu trúc đáng tin cậyCác khả năng xử lý này góp phần vào độ bền của các tháp truyền tải và hỗ trợ hoạt động an toàn, ổn định và liên tục của các hệ thống truyền tải điện UHV.